
Cuando el acabado final revela problemas de proceso
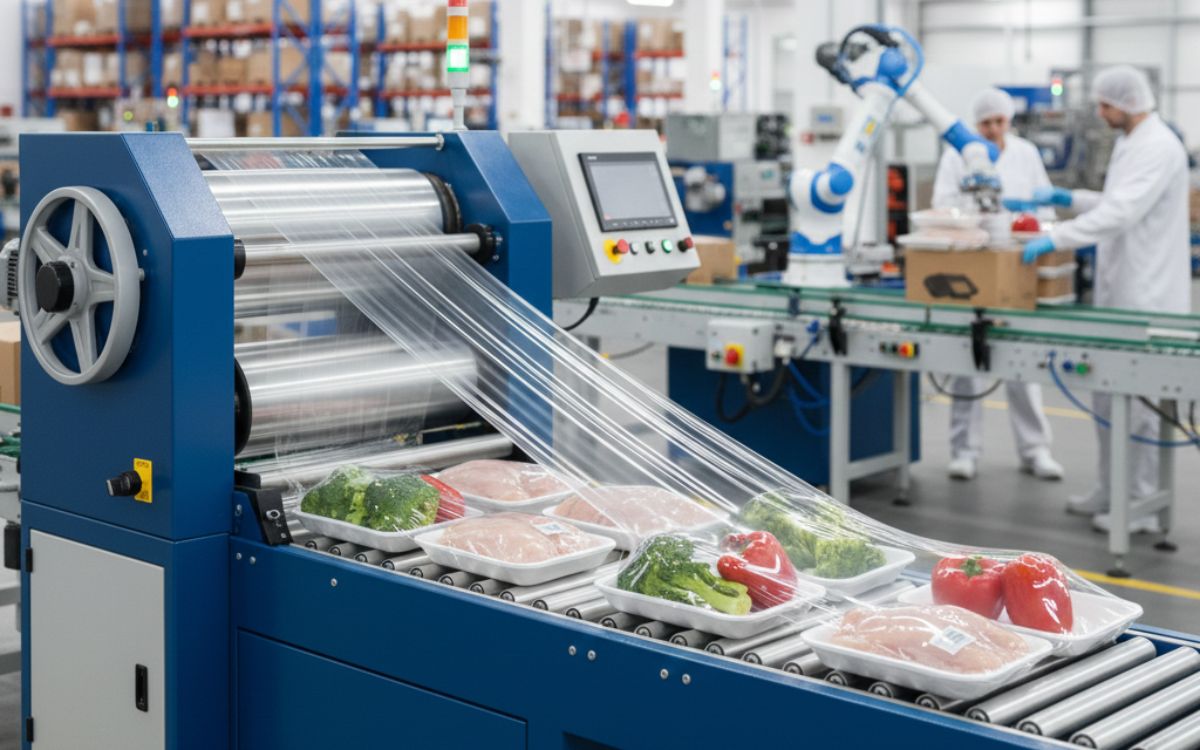
El envasado con film retráctil permite proteger productos, agrupar unidades y mejorar la presentación final del embalaje. Sin embargo, para conseguir un resultado uniforme, no basta con envolver el producto y aplicar calor. La calidad del acabado depende de la relación entre film, temperatura, velocidad, sellado y formato.
En muchas líneas industriales, los defectos aparecen de forma progresiva. Primero pueden verse pequeñas arrugas, zonas con poca tensión o cierres irregulares. Después, si no se corrige la causa, estos problemas pueden generar roturas, paradas o desperdicio de material.
Por ello, conviene analizar el proceso completo antes de modificar parámetros de forma aislada. Un mal acabado no siempre se debe al film. También puede estar relacionado con la máquina, el túnel de retracción, la entrada del producto o la velocidad de la línea.
Defectos habituales en el envasado con film retráctil
Los defectos en el envasado con film retráctil suelen afectar tanto a la presentación del producto como a la continuidad del proceso. Algunos son visibles en el acabado, mientras que otros se manifiestan mediante paradas, acumulaciones o consumo excesivo de material.
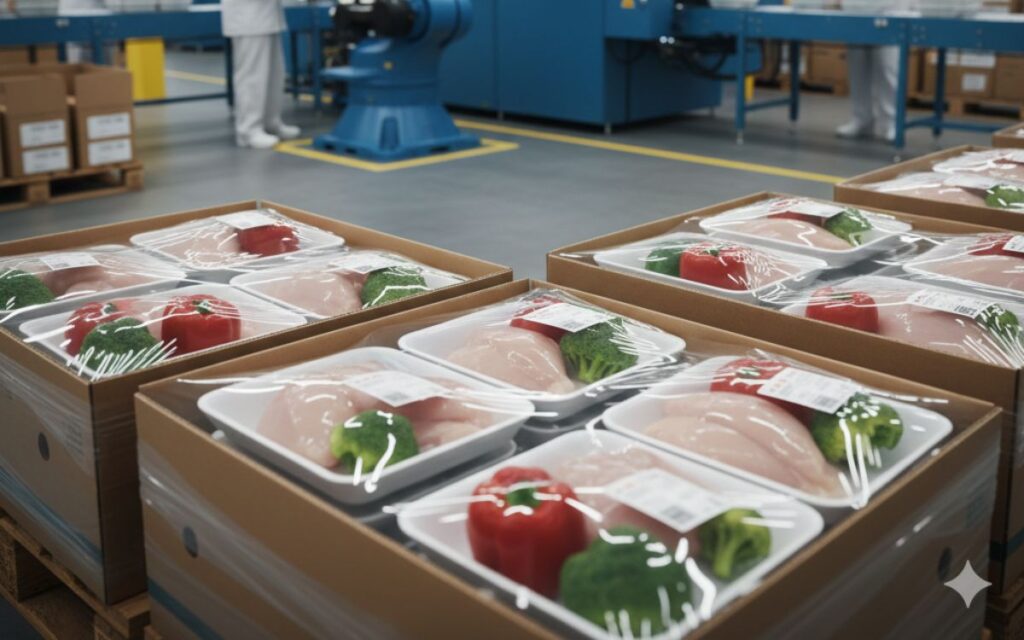
Entre los problemas más habituales se encuentran las arrugas, las roturas, las bolsas de aire, los sellados débiles, los pliegues mal distribuidos y la falta de tensión del film. También pueden aparecer zonas quemadas cuando la temperatura es demasiado alta o deformaciones si el producto no tolera bien el calor.
En otros casos, el embalaje puede quedar poco ajustado. Esto suele ocurrir cuando el film no se retrae correctamente, cuando la velocidad de paso es demasiado rápida o cuando el túnel no distribuye el calor de forma uniforme.
El análisis de estos defectos permite saber si el ajuste debe realizarse en la temperatura, el sellado, el tipo de film, la colocación del producto o la sincronización de la línea.
Cómo mejorar el envasado con film retráctil desde la línea
Para mejorar el envasado con film retráctil, es necesario observar cómo entra el producto, cómo se aplica el film y cómo actúa el calor durante la retracción. Cada fase influye en el resultado final, por lo que una incidencia pequeña puede terminar afectando a todo el embalaje.
En primer lugar, debe comprobarse que el producto llegue bien posicionado. Si entra descentrado, inclinado o con separaciones irregulares, el film no se distribuirá de manera uniforme. Como consecuencia, pueden aparecer pliegues, tensiones descompensadas o cierres poco limpios.
También es importante revisar la alimentación del material. Un film mal colocado, con tensión incorrecta o poco adecuado para el formato puede provocar roturas y acabados irregulares.
Además, la salida del túnel debe permitir que el producto mantenga su forma sin acumulaciones. Si el embalaje se comprime o se manipula antes de estabilizarse, pueden aparecer marcas o deformaciones.
Arrugas, roturas y falta de tensión en el film
Las arrugas son uno de los defectos más frecuentes. Pueden aparecer por exceso de film, falta de temperatura, mala tensión del material o una colocación irregular del producto antes del sellado.
Las roturas, en cambio, suelen indicar un problema de resistencia, temperatura o presión. Si el film es demasiado fino para el producto, puede romperse durante la retracción o en la manipulación posterior. Si el calor es excesivo, el material puede debilitarse y abrirse en zonas concretas.
La falta de tensión también afecta al acabado. Cuando el film no se ajusta correctamente, el paquete queda flojo, con bolsas de aire o con una apariencia poco uniforme. Esto puede reducir la estabilidad del producto y afectar a su presentación.
Para corregir estos problemas, conviene revisar el tipo de film, la temperatura del túnel, la velocidad de paso y la cantidad de material aplicada en cada ciclo.
Temperatura, velocidad y sellado: tres ajustes clave
El equilibrio entre temperatura, velocidad y sellado determina gran parte del rendimiento del proceso. Si uno de estos parámetros no está bien ajustado, el embalaje puede perder calidad aunque el resto de la línea funcione correctamente.
La temperatura debe permitir que el film se retraiga sin quemarse ni deformar el producto. Cuando es insuficiente, el material no se adapta bien. Cuando es demasiado alta, puede provocar roturas, marcas o un acabado poco limpio.
La velocidad también influye en el resultado. Si el producto pasa demasiado rápido por el túnel, el film no tiene tiempo suficiente para contraerse. Si pasa demasiado lento, aumenta la exposición al calor y pueden aparecer deformaciones.
El sellado debe ser resistente, regular y compatible con el formato trabajado. Un cierre débil puede abrirse durante la manipulación, mientras que un sellado excesivo puede generar bordes quemados o poco estéticos.
Materiales y formatos que pueden generar incidencias
No todos los productos responden igual al envasado con film retráctil. El tamaño, el peso, la forma y la sensibilidad al calor condicionan el comportamiento del embalaje.
Los productos regulares suelen facilitar el ajuste del film. En cambio, los formatos irregulares, ligeros o con bordes pronunciados pueden requerir más pruebas para conseguir un acabado estable. También deben revisarse los productos agrupados, ya que pueden moverse durante el proceso si no entran correctamente posicionados.
El material de embalaje también es decisivo. El grosor, la transparencia, la resistencia mecánica y la capacidad de retracción del film deben adaptarse al producto y al objetivo del embalaje.
Por tanto, antes de atribuir un defecto a la máquina, conviene comprobar si el material utilizado es adecuado para la aplicación. En muchos casos, un cambio de film o de parámetros puede mejorar notablemente el resultado.
Revisión de la línea antes de aumentar la producción
Cuando una empresa aumenta el ritmo de producción, pueden aparecer defectos que antes no existían. Esto sucede porque la línea empieza a trabajar con menos margen de ajuste y cualquier descoordinación se vuelve más visible.
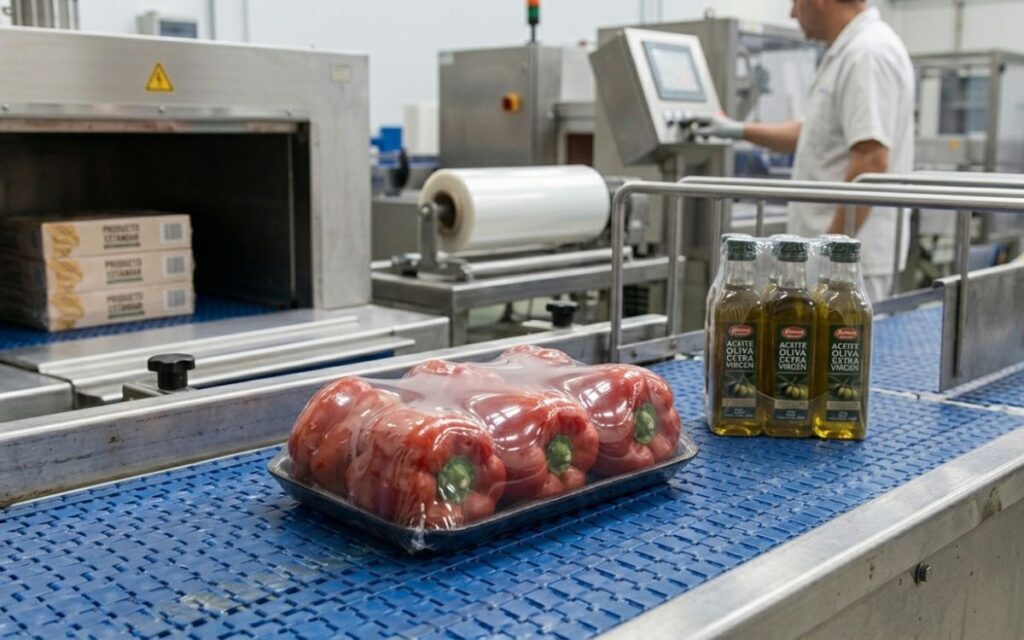
Antes de incrementar la velocidad, conviene revisar la entrada del producto, la tensión del film, el sellado, el túnel de retracción y la salida del embalaje terminado. También es recomendable comprobar si el personal necesita adaptar alguna operación manual al nuevo ritmo.
Si la máquina trabaja más rápido que la fase anterior o posterior, pueden generarse acumulaciones. Estas interrupciones afectan al acabado y reducen la eficiencia real del proceso.
Por ello, aumentar la producción no debe consistir únicamente en subir la velocidad. Es necesario comprobar que toda la línea puede mantener un flujo estable.
Mantenimiento para conservar un acabado uniforme
El mantenimiento preventivo ayuda a evitar defectos repetidos en el envasado con film retráctil. Las resistencias, cintas, cuchillas, teflones, sensores y sistemas de transporte deben revisarse con regularidad para conservar un funcionamiento estable.
También es importante limpiar las zonas donde puedan acumularse restos de film. Estos residuos pueden afectar al sellado, generar movimientos irregulares o provocar marcas en el embalaje.
Además, los cambios de formato deben realizarse con precisión. Una configuración que funciona para un producto puede no ser adecuada para otro con diferente tamaño, peso o forma.
Llevar un control de incidencias permite detectar patrones. Si un defecto aparece siempre con el mismo producto o después de un cambio concreto, será más fácil localizar la causa y corregirla.
Cuándo pedir asesoramiento técnico para corregir defectos
Cuando los defectos se repiten, conviene solicitar una valoración técnica. Ajustar temperatura o velocidad puede mejorar el resultado en algunos casos, pero no siempre resuelve el origen del problema.
Un análisis profesional permite revisar el producto, el film, la máquina y la integración de la línea. De este modo, se puede determinar si la incidencia procede del material, de los parámetros, del desgaste de componentes o de una falta de coordinación entre equipos.
También puede ser necesario valorar si la maquinaria actual sigue siendo adecuada para el volumen de producción. Si la línea ha cambiado, el sistema de retractilado puede requerir ajustes, mantenimiento o una solución más adaptada.
En Per-Pack analizamos cada aplicación para mejorar el acabado, reducir incidencias y adaptar la maquinaria al proceso real de cada empresa.
Envasado con film retráctil para mejorar calidad y rendimiento
El envasado con film retráctil ofrece buenos resultados cuando todos los elementos trabajan de forma coordinada. El film, la temperatura, la velocidad, el sellado y la posición del producto deben ajustarse según cada aplicación.
Un defecto en el acabado no debe tratarse como un problema aislado. En muchos casos, es la señal de que la línea necesita una revisión técnica o una mejor adaptación entre producto, material y maquinaria.
Corregir estos puntos ayuda a reducir desperdicios, mejorar la presentación y mantener una producción más estable. Además, permite aprovechar mejor los recursos de la línea sin realizar cambios innecesarios.
